Milkom eleva a 1.000 toneladas diarias la capacidad de su planta láctea de Kazán
Milkom completó la modernización de la planta láctea de Kazán, su mayor centro de producción. La sección de recepción y procesamiento puede manejar hasta 1.000 toneladas de leche al día, mientras que los nuevos equipos añaden 400 toneladas de recepción y 300 toneladas de envasado diario.
La planta de Kazán alcanza el nivel de 1 millón de litros
El productor lácteo ruso Milkom completó la modernización de la planta láctea de Kazán, su mayor centro de producción, según crispy.news. La empresa es propietaria de marcas como Selo Zelyonoe y Molochnaya Rechka. La publicación sitúa a Milkom en el tercer puesto de Rusia por ventas de leche y en el cuarto por procesamiento.
La sección de recepción y procesamiento puede manejar ahora hasta 1.000 toneladas de leche al día. Milkom indicó que la ampliación permitirá elevar a corto plazo la proporción de productos comercializados en distintos formatos de envase y consolidar el nivel de procesamiento de la planta en 1 millón de litros.
Los nuevos equipos aumentaron en 400 toneladas diarias la capacidad de recepción de leche cruda. La capacidad de envasado de productos terminados creció en 300 toneladas al día. Estas incorporaciones permiten ampliar las líneas existentes y lanzar nuevas categorías lácteas en Kazán.
El nuevo pasteurizador reduce el consumo de energía y agua
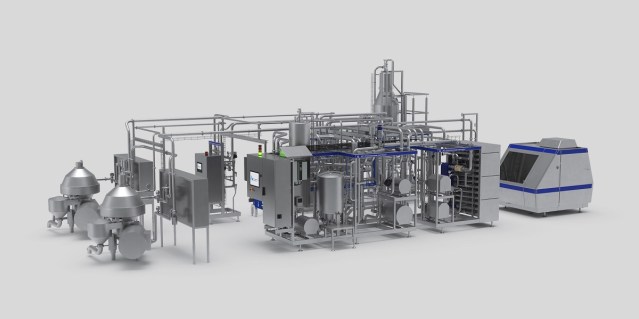
Milkom ejecutó la última fase del proyecto con Packaging Systems, que suministró y puso en marcha los nuevos equipos de procesamiento y envasado. La mayoría de los módulos se diseñó con planos personalizados para ajustarse al espacio disponible en la planta operativa. Esto permitió integrarlos en el sistema de producción existente.
El proyecto incluyó un pasteurizador industrial con capacidad para 25 toneladas de leche por hora y dos líneas de envasado. Packaging Systems diseñó y fabricó el pasteurizador.
Fedor Krupnov, representante de Packaging Systems, explicó que el equipo utiliza homogeneización parcial. Solo procesa la fracción con alto contenido graso, es decir, la nata, en lugar de todo el flujo de leche. Según Krupnov, el método obtiene un producto resistente a la separación con costes considerablemente menores. El consumo energético en esta etapa se redujo a un tercio y el uso de agua, a la mitad.
Milkom amplía su cartera láctea
Además de aumentar la producción de sus referencias actuales, la planta de Kazán comenzó a fabricar nuevos productos lácteos y fermentados, tanto líquidos como espesos, incluidos productos funcionales. La mayor capacidad de recepción, procesamiento y envasado permitirá utilizar más leche cruda y repartir la producción entre más formatos.
Mikhail Kamyshny, director general adjunto, vicepresidente y responsable de gestión de Milkom, atribuyó el hito del millón en Kazán al trabajo de la empresa y sus socios. Milkom también contrató a Packaging Systems para modernizar la planta Sarapul-Moloko, en Udmurtia. Allí se actualizó un esterilizador y se instaló una línea para envases individuales de 200 ml y 250 ml. El equipo permitirá aumentar la producción de batidos infantiles, nata con distintos contenidos de grasa y otras bebidas en porciones, incluidas las de café.

